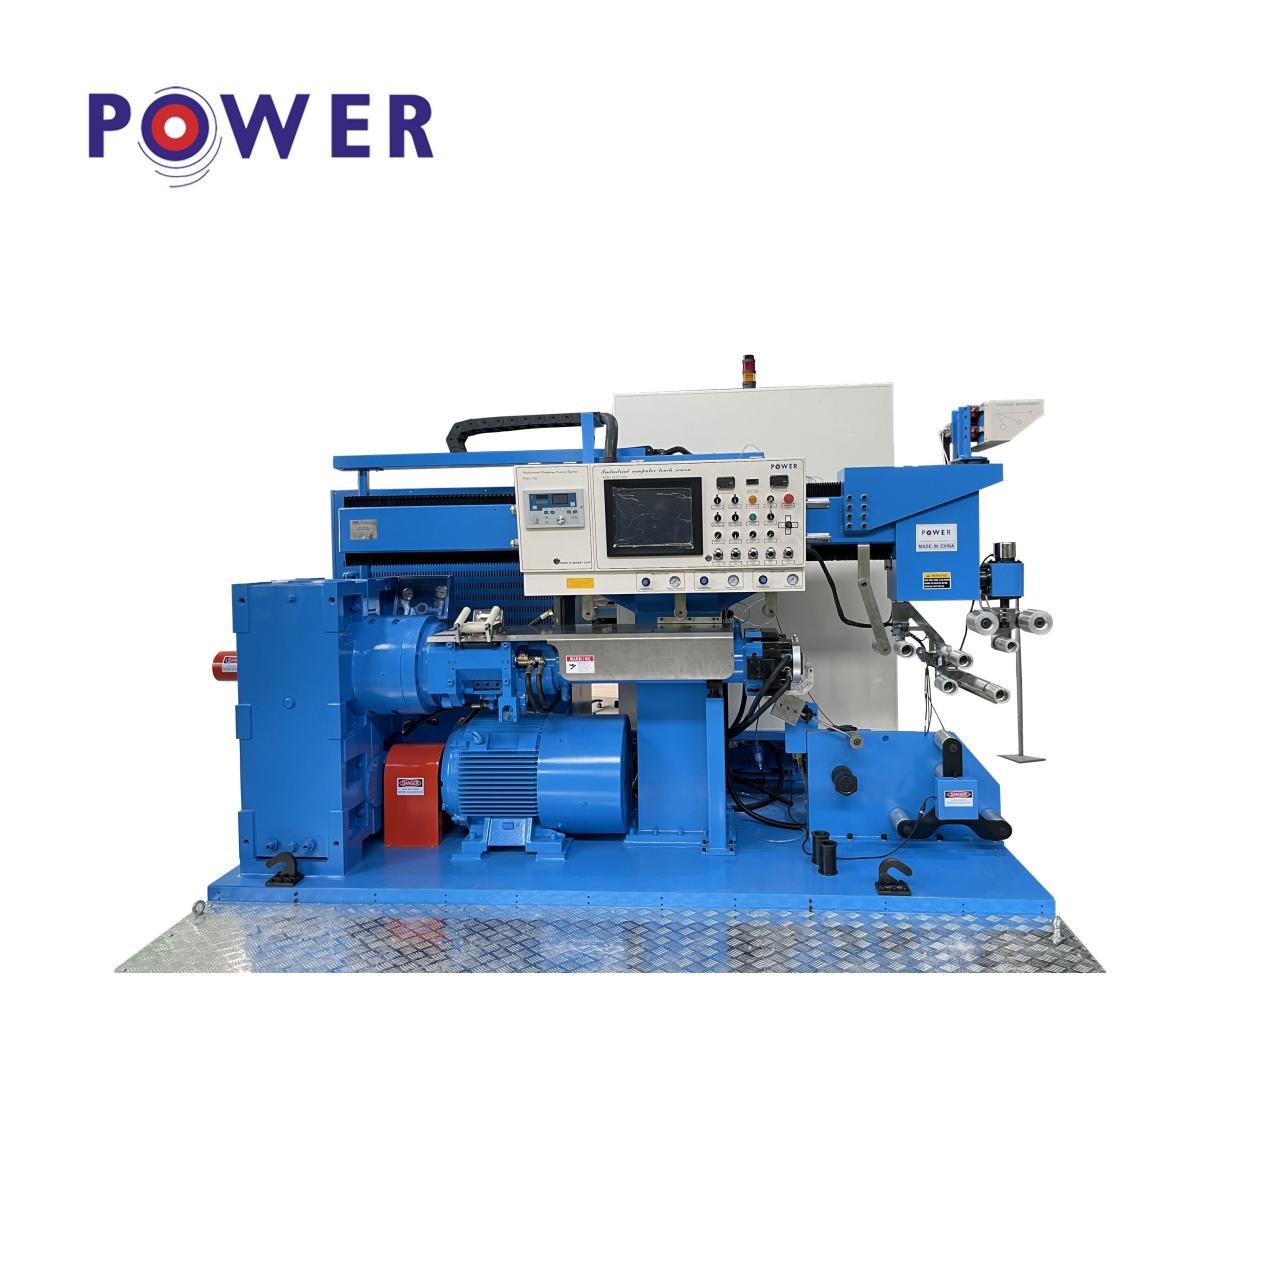
 دستگاه پوشش رول لاستیکی یک تجهیزات یکپارچه اتوماتیک برای بسته بندی و پیچیدن لاستیک روی سطح رول لاستیکی است که راندمان تولید کارخانه رول لاستیکی را در پردازش و تولید محصولات رول لاستیکی تا حد زیادی بهبود می بخشد. این یک تجهیزات مکانیکی برای بسته بندی و پیچیدن خودکار لاستیک در پردازش رول لاستیکی است.
۱. تعریف نام
دستگاه پوشش رول لاستیکی چیست؟ این دستگاه نوعی تجهیزات برای تشکیل لایههای لاستیکی است که از یک اکسترودر برای اکسترود کردن فیلم با ضخامت و عرض مشخص و پیچاندن آن بر روی هسته شفت غلتکی لاستیکی به صورت منظم و مورب استفاده میکند. دستگاه رول پیچ لاستیکی نه تنها میتواند کیفیت پوشش لاستیکی لایههای لاستیکی را بهبود بخشد، لاستیک با ضخامتهای مختلف را بر روی هستههای غلتکی با قطرهای مختلف اعمال کند، زمان تولید را کوتاه کند، درجه اتوماسیون را بهبود بخشد، تعداد اپراتورها را کاهش دهد، بلکه مشکل عدم امکان مکانیزاسیون و اتوماسیون تجهیزات فرآیندی به دلیل عدم قطعیت محصولات و تنوع ابعاد و مشخصات در تولید غلتک لاستیکی را نیز حل کند. این دستگاه چشمانداز بازار و اعتماد مشتری بسیار خوبی دارد.
۲. الزامات درخواست
فرآیند تولید غلتک لاستیکی معمولاً از سه حلقه اصلی پردازش تشکیل شده است: شکلدهی غلتکی لاستیک، ولکانیزاسیون غلتک لاستیکی و عملیات سطحی. حلقه شکلدهی غلتکی لاستیک یک بخش شروع بسیار مهم است که فرآیند پوشش هسته شفت فلزی با لاستیک است. اگر در این حلقه مشکلی وجود داشته باشد، غلتک لاستیکی تولید شده به سختی میتواند الزامات مورد انتظار را برآورده کند. با توسعه اکسترودرهای داخلی، قالبگیری تزریقی و سایر فناوریها، خط تولید لاستیکهای تاشو به تدریج در مسیر مکانیزاسیون و اتوماسیون قرار گرفته است. با توجه به الزامات مختلف برای لاستیکهای تاشو، هرگونه ناخالصی، سوراخهای شن و حباب، و همچنین * *، نقص، ترک و تفاوتهای نرم و سخت محلی وجود دارد، بنابراین الزامات مربوط به حلقه قالبگیری لاستیکهای تاشو به طور فزایندهای سختگیرانه است. عملکرد کاربردی بازار دستگاه سیمپیچ لاستیکهای تاشو هدف دستیابی به لحن را برآورده میکند. کل فرآیند قالبگیری پوشش غلتکی لاستیک، سرعت یکنواخت، استحکام استاندارد، سیمپیچ لاستیکی پایدار و سایر عملکردها را اتخاذ میکند که باعث شناخت و اعتماد بازار شده است.
۳. اصل کار
یک سر هسته رول را که قرار است روکش شود، روی سه نظام فکی در بالای بستر رول دستگاه رول پیچ لاستیکی محکم کنید و سر دیگر آن را روی سر نصب شده در انتهای بستر رول نگه دارید. هنگامی که هسته رول لاستیکی پیچیده شد، ابتدا بستر رول را روشن کنید و سه نظام فکی با حرکت دایرهای یکنواخت شروع به حرکت میکند، در حالی که هسته رول رانده شده میچرخد. در فرآیند چرخش کم سرعت هسته رول، اکسترودر نوار لاستیکی را روشن کنید و نوار لاستیکی یکنواخت شکل را از طریق اکسترودر تغذیه سرد، پلاستیکی و اکسترود کنید. نوار لاستیکی از طریق مکانیزم انتقال نوار لاستیکی و غلتک راهنما به مکانیزم سیم پیچ منتقل میشود تا شروع به پیچیدن و پوشاندن هسته رول لاستیکی کند. فرآیند پیچیدن هسته غلتک با نوار چسب در واقع نتیجه ترکیب دو حرکت است.
اگر نوار لاستیکی با عرض و ضخامت مشخص با سرعت ثابت حول محور X (محور غلتک لاستیکی) روی سطح هسته غلتک بچرخد و مکانیزم سیمپیچ در امتداد محور X در یک خط مستقیم حرکت کند، نوار لاستیکی به طور منظم به هسته غلتک میچسبد. ضخامتهای مختلف غلتک لاستیکی را میتوان با تغذیه مکانیزم سیمپیچ غلتک لاستیکی در امتداد محور Y (جهت شعاعی غلتک لاستیکی) به دست آورد.
برای برآورده کردن ضخامت پوشش مورد نیاز برای پیچیدن رول لاستیکی، ضخامت پیچیدن نوار لاستیکی اکسترودر در موقعیت محوری رول لاستیکی باید کنترل شود، یعنی میزان همپوشانی بین نوار لاستیکی و نوار لاستیکی. هرچه میزان همپوشانی بیشتر باشد، ضخامت سیم پیچ ضخیمتر و هرچه میزان همپوشانی کمتر باشد، ضخامت سیم پیچ نازکتر است. سرعت انتقال دستگاه سیم پیچ رول لاستیکی مستقیماً اندازه میزان همپوشانی را با توجه به سرعت چرخش هسته رول تعیین میکند.
۴. ترکیب تجهیزات
اجزای اصلی دستگاه سیم پیچ رول لاستیکی PTM عبارتند از: اکسترودر لاستیک با خوراک سرد، سکوی راه رفتن، دستگاه سیم پیچ، نوار نقاله نوار لاستیکی، بستر غلتک و موتور قدرت تجهیزات مربوطه.
(1) اکسترودر لاستیک با تغذیه سرد عمدتاً برای تهیه نوارهای لاستیکی با شکل انتهایی خاص برای تولید رولهای لاستیکی استفاده میشود. از ویژگیهای آن میتوان به این موارد اشاره کرد: لاستیک اضافه شده را میتوان مستقیماً و بدون پیش گرم کردن تغذیه کرد، حجم اکستروژن زیاد است، دمای تخلیه کم است، هزینه حجم اکستروژن واحد کم است، مصرف انرژی کم است و نوارهای لاستیکی اکسترود شده یکنواخت و متراکم هستند.
(2) در طول فرآیند پیچیدن غلتک لاستیکی، سکوی متحرک باید در یک خط مستقیم رفت و برگشتی در امتداد جهت شعاعی هسته غلتک حرکت کند و جابجایی و سرعت سکو کنترل شود. این سکو توسط یک سروو موتور و یک سروو درایور با سرعت بالا و دقت کنترل بالا هدایت میشود.
(3) دستگاه بستهبندی چسب، بخش اصلی دستگاه سیمپیچ رول لاستیکی است. این دستگاه نه تنها هسته رول لاستیکی را میپوشاند، بلکه سطح انتهایی هسته رول لاستیکی را نیز میپوشاند. هنگامی که دستگاه سیمپیچ در امتداد محور هسته رول به سمت سطح انتهایی هسته رول و موقعیت انتقال محور حرکت میکند، غلتک فشاری نصب شده روی دستگاه سیمپیچ باید 180 درجه بچرخد تا در موقعیت موازی با صفحه پوشش قرار گیرد تا عملیات پوششدهی آغاز شود.
(4) مکانیزم انتقال نوار چسب، تغییر جهت انتقال نوار چسب در هنگام چرخش سطح محوری و موقعیت انتهایی هسته رول لاستیکی سیم پیچ است و نوار چسب منحرف یا جدا میشود. مکانیزم انتقال نوار چسب نه تنها برای انتقال نوار چسب، بلکه برای تنظیم موقعیت نیز لازم است تا از انحراف یا جدا نشدن نوار چسب اطمینان حاصل شود.
(5) بستر غلتکی شبیه یک تراش افقی معمولی است و عمدتاً از یک پایه، یک سر بستر، یک بدنه بستر، یک دم و یک سیستم انتقال نیرو تشکیل شده است. یک سه نظام سه فکی در بالای بستر نصب شده است و یک سه نظام متحرک در انتهای بستر برای بستن آسان نصب شده است. سیستم انتقال نیرو از یک کاهنده چرخ سوزنی Baixian استفاده میکند که توسط یک زنجیر به حرکت در میآید. یک براکت یاتاقان در سر بستر و دم بستر غلتکی اضافه شده است که عمدتاً برای پشتیبانی از بستر غلتکی استفاده میشود، به طوری که غلتک لاستیکی با قطر بزرگ میتواند به بستر غلتکی آسیب برساند.
زمان ارسال: ۲۷ سپتامبر ۲۰۲۲