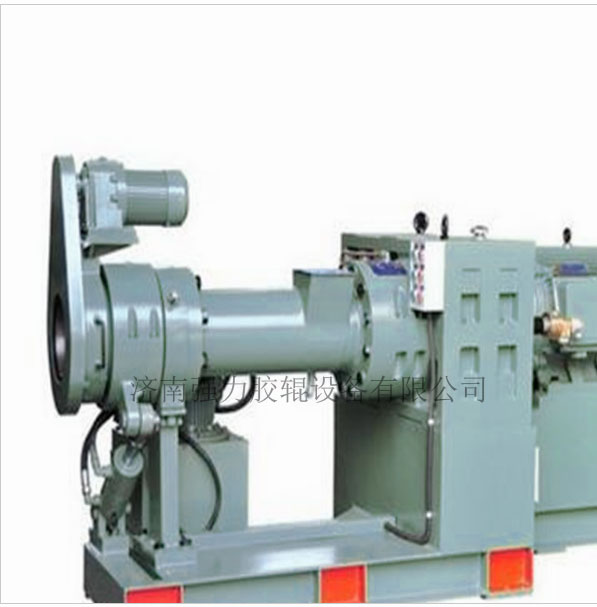
تعمیر پیچ اکسترودر لاستیکی
۱. پیچ پیچ خورده باید مطابق با قطر داخلی واقعی بشکه در نظر گرفته شود و انحراف قطر بیرونی پیچ جدید باید مطابق با فاصله طبیعی با بشکه داده شود.
۲. پس از اینکه سطح رزوه با قطر کاهش یافته پیچ فرسوده، عملیات حرارتی شد، آلیاژ مقاوم در برابر سایش، اسپری حرارتی شده و سپس به اندازه مورد نظر آسیاب میشود. این روش عموماً توسط یک کارخانه اسپری حرفهای پردازش و تعمیر میشود و هزینه آن نسبتاً کم است.
۳. جوشکاری روکش آلیاژ مقاوم در برابر سایش روی قسمت رزوه پیچ فرسوده. با توجه به میزان سایش پیچ، جوشکاری سطحی با ضخامت ۱ تا ۲ میلیمتر انجام میشود و سپس پیچ سنگزنی و به اندازه مورد نظر پردازش میشود. این آلیاژ مقاوم در برابر سایش از موادی مانند C، Cr، Vi، Co، W و B تشکیل شده است که مقاومت در برابر سایش و خوردگی پیچ را افزایش میدهد. کارخانههای حرفهای روکشکاری هزینههای بالایی برای این نوع پردازش دارند و عموماً به ندرت مورد استفاده قرار میگیرند، مگر برای موارد خاص مورد نیاز پیچها.
۴. برای تعمیر پیچ میتوان از آبکاری کروم سخت نیز استفاده کرد. کروم نیز فلزی مقاوم در برابر سایش و خوردگی است، اما لایه کروم سخت راحتتر جدا میشود.
تعمیر بشکه اکسترودر لاستیکی
سختی سطح داخلی لوله از پیچ بیشتر است و آسیب آن دیرتر از پیچ اتفاق میافتد. ساییدگی لوله به افزایش قطر داخلی آن در اثر سایش و پارگی در طول زمان گفته میشود. در اینجا نحوه تعمیر آن آمده است:
۱. اگر قطر لوله به دلیل سایش افزایش یابد، اگر هنوز لایه نیتریدی خاصی وجود داشته باشد، سوراخ داخلی لوله را میتوان مستقیماً سوراخ کرد، به قطر جدید سنگزنی کرد و سپس پیچ جدیدی مطابق با این قطر تهیه کرد.
۲. قطر داخلی بشکه ماشینکاری و برش داده میشود تا آلیاژ دوباره ریخته شود، ضخامت آن بین ۱ تا ۲ میلیمتر است و سپس به اندازه دلخواه میرسد.
۳. در شرایط عادی، قسمت همگنسازی لوله به سرعت ساییده میشود. این قسمت (با طول ۵ تا ۷D) را میتوان با سوراخکاری تراش داد و سپس آن را به یک بوش فولادی آلیاژی نیتریده مجهز کرد. قطر سوراخ داخلی به قطر پیچ اشاره دارد. فاصله مناسب نرمال پردازش و آماده میشود.
در اینجا تأکید میشود که دو بخش مهم پیچ و بدنه، یکی میلهای باریک و رزوهدار و دیگری سوراخی با قطر نسبتاً کوچک و بلند است. فرآیندهای ماشینکاری و عملیات حرارتی آنها پیچیدهتر است و اطمینان از دقت آنها دشوار است. بنابراین، اینکه آیا قطعات جدید پس از فرسودگی این دو قطعه تعمیر شوند یا تعویض شوند، باید از نظر اقتصادی به طور جامع تجزیه و تحلیل شود. اگر هزینه تعمیر کمتر از هزینه تعویض پیچ جدید باشد، تصمیم به تعمیر آن گرفته میشود. این لزوماً انتخاب درستی نیست. مقایسه بین هزینه تعمیر و هزینه تعویض تنها یک جنبه است. علاوه بر این، به نسبت هزینه تعمیر و زمان استفاده از پیچ پس از تعمیر به هزینه تعویض و زمان استفاده از پیچ بهروز شده بستگی دارد. اتخاذ طرحی با نسبت کوچک اقتصادی است که انتخاب صحیحی است.
۴. مواد برای تولید پیچ و بشکه
تولید پیچ و بشکه. در حال حاضر، مواد رایج مورد استفاده در چین ۴۵، ۴۰Cr و ۳۸CrMoAlA هستند.
زمان ارسال: ۱۱ آگوست ۲۰۲۲